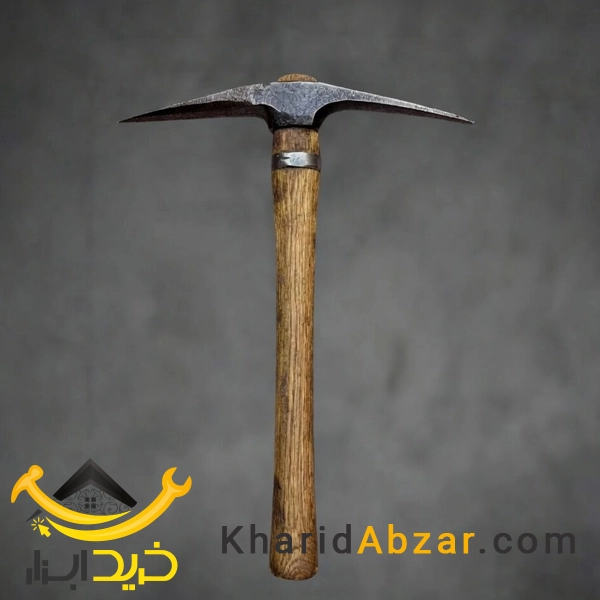
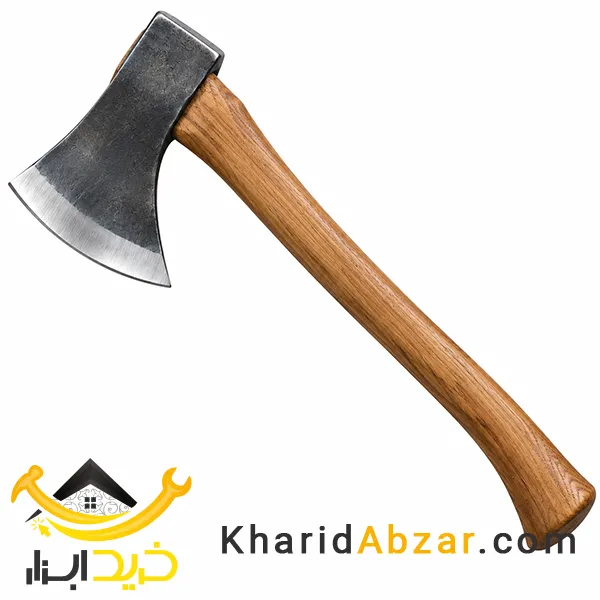
کلنگ آهنگری یکی از مهمترین و قدیمیترین ابزار دستی در فرهنگ کار و تولید ایران است. این ابزار هنوز هم در بسیاری از روستاها، مزارع، باغها، پروژههای عمرانی کوچک و حتی کوهنوردی حرفهای به کار میرود. برخلاف کلنگهای صنعتی ارزانقیمت که اغلب ریختهگری شدهاند، کلنگ آهنگری با دست و با تکنیک فورجینگ سنتی ساخته میشود و دوام، تیزی و تعادل بسیار بهتری دارد.
کلنگ آهنگری یعنی ابزار دستی اصل → ساختهشده توسط آهنگران ماهر با چکش و سندان، نه با قالب ریختهگری!
تاریخچه کوتاه کلنگ و کلنگ آهنگری در ایران
از دوران باستان تا امروز، کلنگ همراه کشاورز، معدنکار و بنا بوده است. در ایران پیش از ورود ماشینآلات مدرن، تقریباً تمام ابزارهای کشاورزی و عمرانی در کارگاههای ابزار فروشی محلی و توسط آهنگران روستایی ساخته میشد. حتی امروز در استانهایی مانند کردستان، لرستان، چهارمحال و بختیاری، خراسان شمالی، آذربایجان غربی و مناطق جنوبی، هنوز کارگاههای آهنگری سنتی فعال هستند و کلنگ آهنگری، تبر، بیلچه و کلنگ چاهکنی تولید میکنند.
انواع رایج کلنگ آهنگری دستساز
- کلنگ دوسر معمولی (نوکتیز + تیغه پهن) → پرمصرفترین مدل در کشاورزی و پیکنی
- کلنگ نوکتیز بلند → برای شکستن سنگ و زمین بسیار سخت
- کلنگ کوهنوردی / یخشکن → سبکتر، با فولاد فنری و تیزی بسیار بالا
- کلنگ چاهکنی → سنگینتر و بلندتر، مخصوص کندن چاههای دستی
- کلنگ زنجیری بازیافتی → ساختهشده از زنجیرهای قدیمی کشتی یا ماشین (کیفیت بسیار بالا)
مراحل ساخت کلنگ آهنگری به روش سنتی (جزئیات کامل)
- انتخاب مواد اولیه مناسب
میلگرد یا تسمه فولادی کربنی (معمولاً CK45، CK60 یا فولاد فنر بازیافتی)، گاهی زنجیر قدیمی لنگر کشتی یا ریل راهآهن برای کیفیت بالاتر.
- برش و آمادهسازی اولیه
قطعه را به طول تقریبی ۳۰–۴۰ سانتیمتر برش میدهند (بسته به اندازه کلنگ مورد نظر).
- گرم کردن در کوره
دمای ۱۱۰۰ تا ۱۲۵۰ درجه سانتیگراد (رنگ زرد-نارنجی روشن) تا فلز کاملاً نرم و خمیری شود.
- کشش و شکلدهی اولیه با چکش
یک سر را به شکل نوک تیز مخروطی درمیآورند (برای شکستن زمین سخت) و سر دیگر را پهن و تیغهمانند (برای کندن خاک نرم یا بیرون آوردن ریشه).
- ایجاد سوراخ مربعی برای دسته
با سنبه داغ و ضربه دقیق، سوراخ ایجاد میشود. این مرحله حساسترین قسمت کار است؛ انحراف حتی چند میلیمتر باعث لرزش ابزار دستی در دست میشود.
- پرداخت و تنظیم تعادل
آهنگر با چکشهای کوچکتر، سطح را صاف و متعادل میکند تا وزن دو سر کلنگ هماهنگ باشد.
- آبدیده کردن (سختکاری)
لبهها و نوک را دوباره گرم کرده و در آب یا روغن معدنی سرد میکنند → سختی حدود ۵۲–۵۸ HRC.
- تمپرینگ (بازگشت سختی)
حرارت ۲۲۰–۳۰۰ درجه به مدت مشخص و سرد کردن آرام → کاهش شکنندگی و افزایش چقرمگی.
- تیزکاری نهایی و نصب دسته
دسته معمولاً از چوب راش، گردو یا ازگیل. بعد از نصب با گوه و حلقه فلزی محکم میشود.
نکته مهم برای خریداران ابزار فروشی:
کلنگ آهنگری اصل معمولاً سنگینتر، صدای زنگدارتر هنگام ضربه به سندان دارد و لبههایش دیرتر کند میشود.
مقایسه دقیق کلنگ آهنگری دستساز با انواع صنعتی
| معیار مقایسه |
کلنگ آهنگری سنتی دستساز |
کلنگ صنعتی ریختهگری یا پرس سرد |
| روش تولید |
فورجینگ دستی / نیمهدستی |
ریختهگری یا پرس سرد |
| ساختار داخلی فلز |
متراکم، جهتدار و بسیار مقاوم |
حفرهدار، شکنندهتر |
| دوام در کار سنگین |
۳–۱۰ برابر بیشتر |
متوسط تا پایین |
| تیزی لبه (ماندگاری) |
بسیار طولانی |
زود مات و کند |
| تعادل و خوشدستی |
عالی (توسط استادکار تنظیم میشود) |
اغلب متوسط یا نامتعادل |
| قیمت در ابزار فروشی |
بالاتر (ارزش واقعی) |
ارزانتر |
| مناسب برای |
کار حرفهای، طولانیمدت، کشاورزی سنتی |
کارهای سبک و موقتی |
کاربردهای متنوع کلنگ آهنگری در زندگی واقعی
- کندن زمین سخت، شکستن کلوخ و آمادهسازی خاک کشاورزی
- پیکنی و حفر فونداسیون در پروژههای روستایی
- کندن کانال آبیاری و جمعآوری سنگ از مزارع
- معدنکاری سنتی و استخراج سنگهای کوچک
- کوهنوردی و یخنوردی (مدلهای تخصصی سبک)
- مرمت بناهای تاریخی و کارگاههای بازسازی سنتی
- تهیه هیزم و شکستن تنههای درخت خشک
نکات نگهداری از ابزار دستی کلنگ آهنگری
- بعد از هر استفاده، خاک و گل را کامل پاک کنید.
- لبهها را هر چند وقت یکبار با سوهان یا سنگ تیز کنید.
- دسته چوبی را با روغن بزرک یا روغن طبیعی چرب نگه دارید تا ترک نخورد.
- در جای خشک نگهداری شود تا زنگ نزند (یا از رنگ ضدزنگ استفاده کنید).
- هرگز با چکش سنگین به سر کلنگ ضربه نزنید؛ باعث لبپریدگی میشود.